购买3年的次氯酸消毒剂可以购买2台我们的HOCL发生器
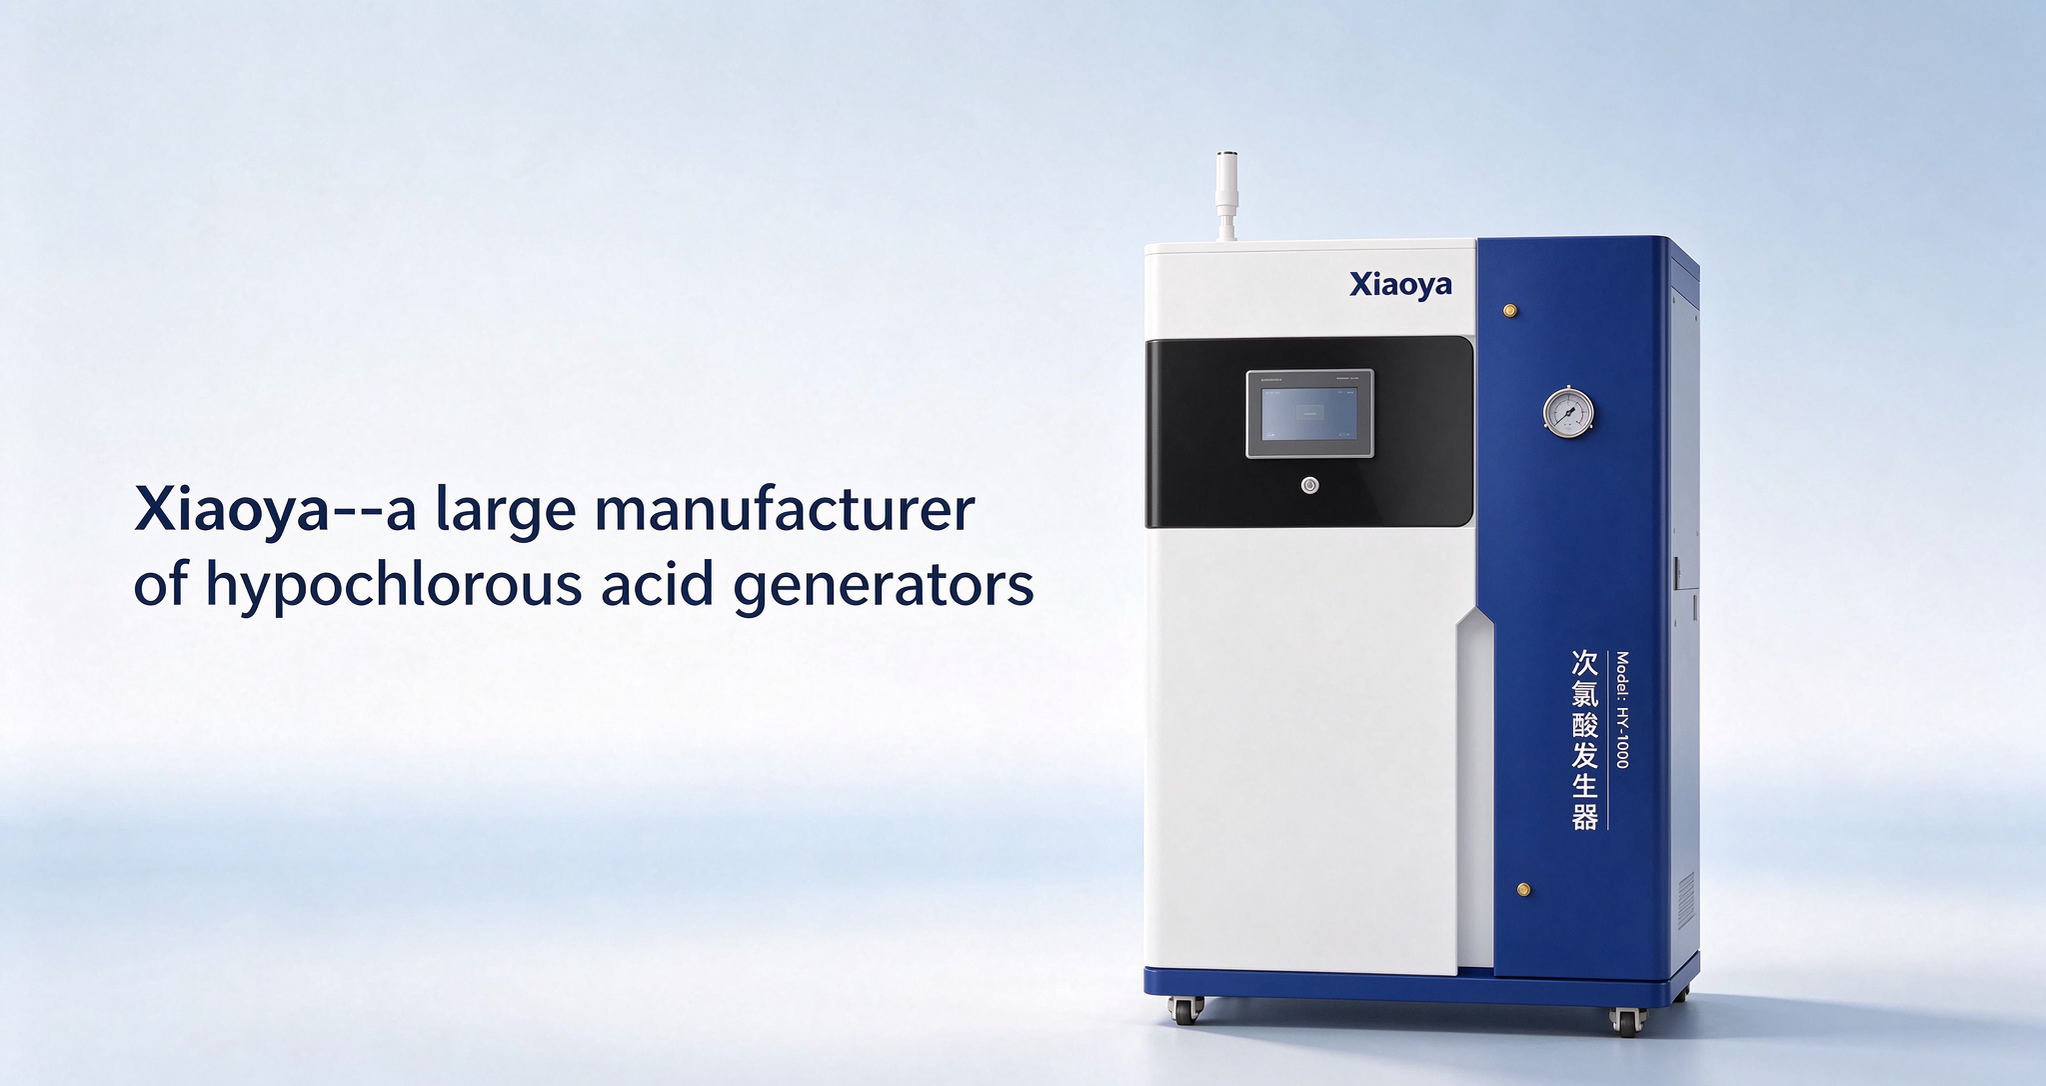
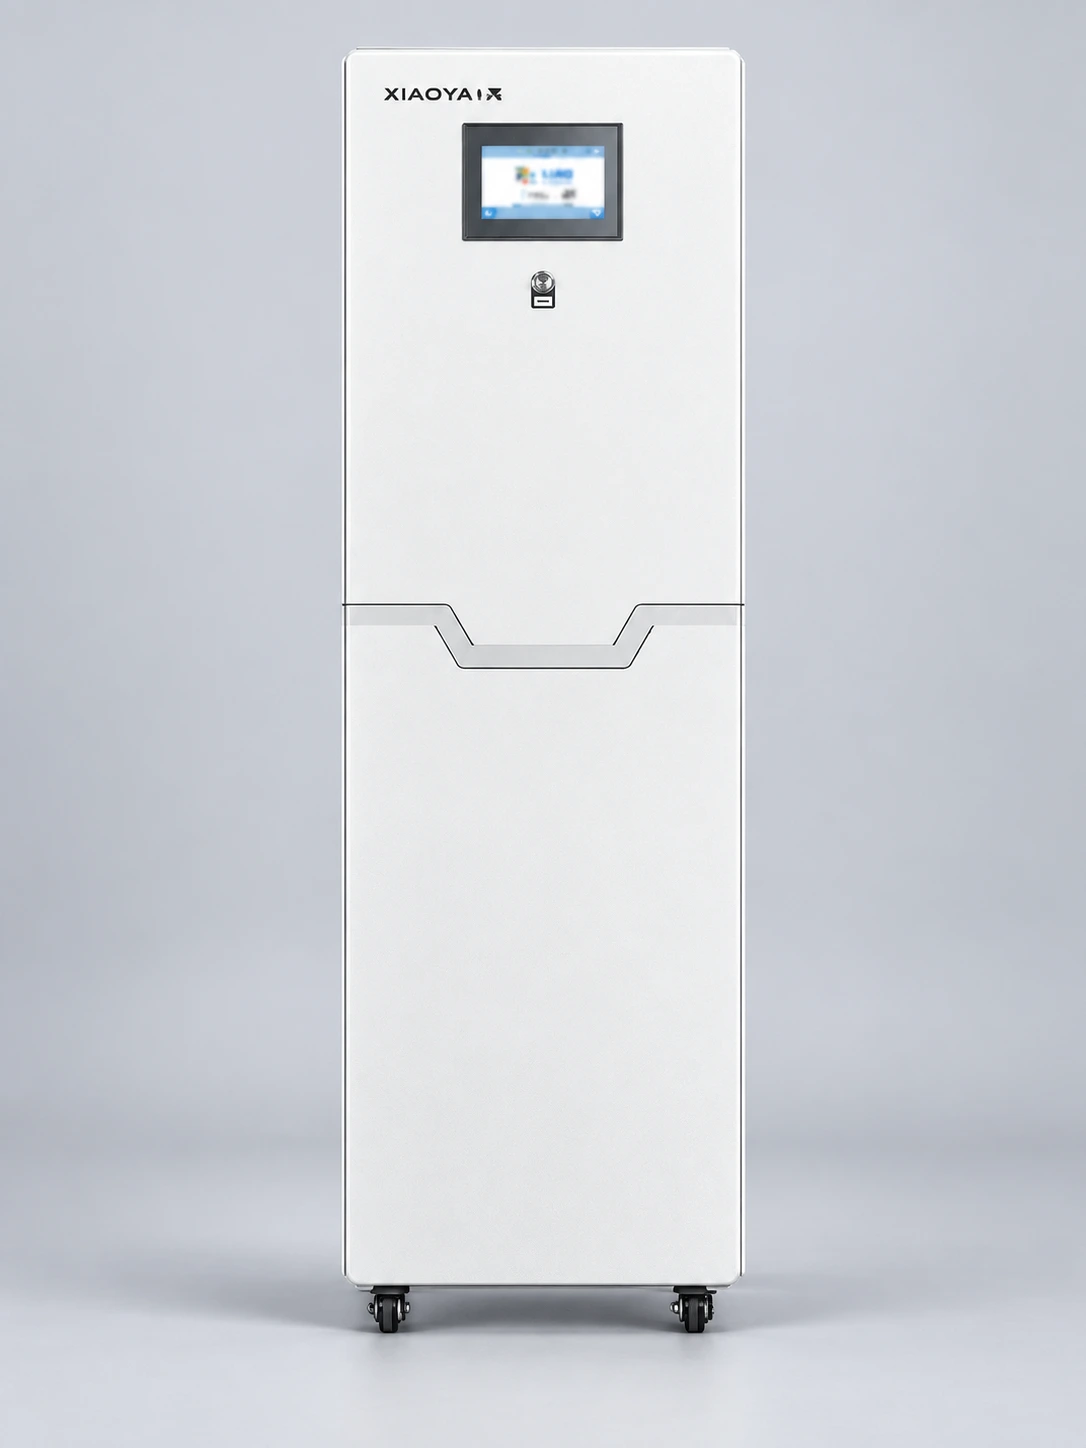
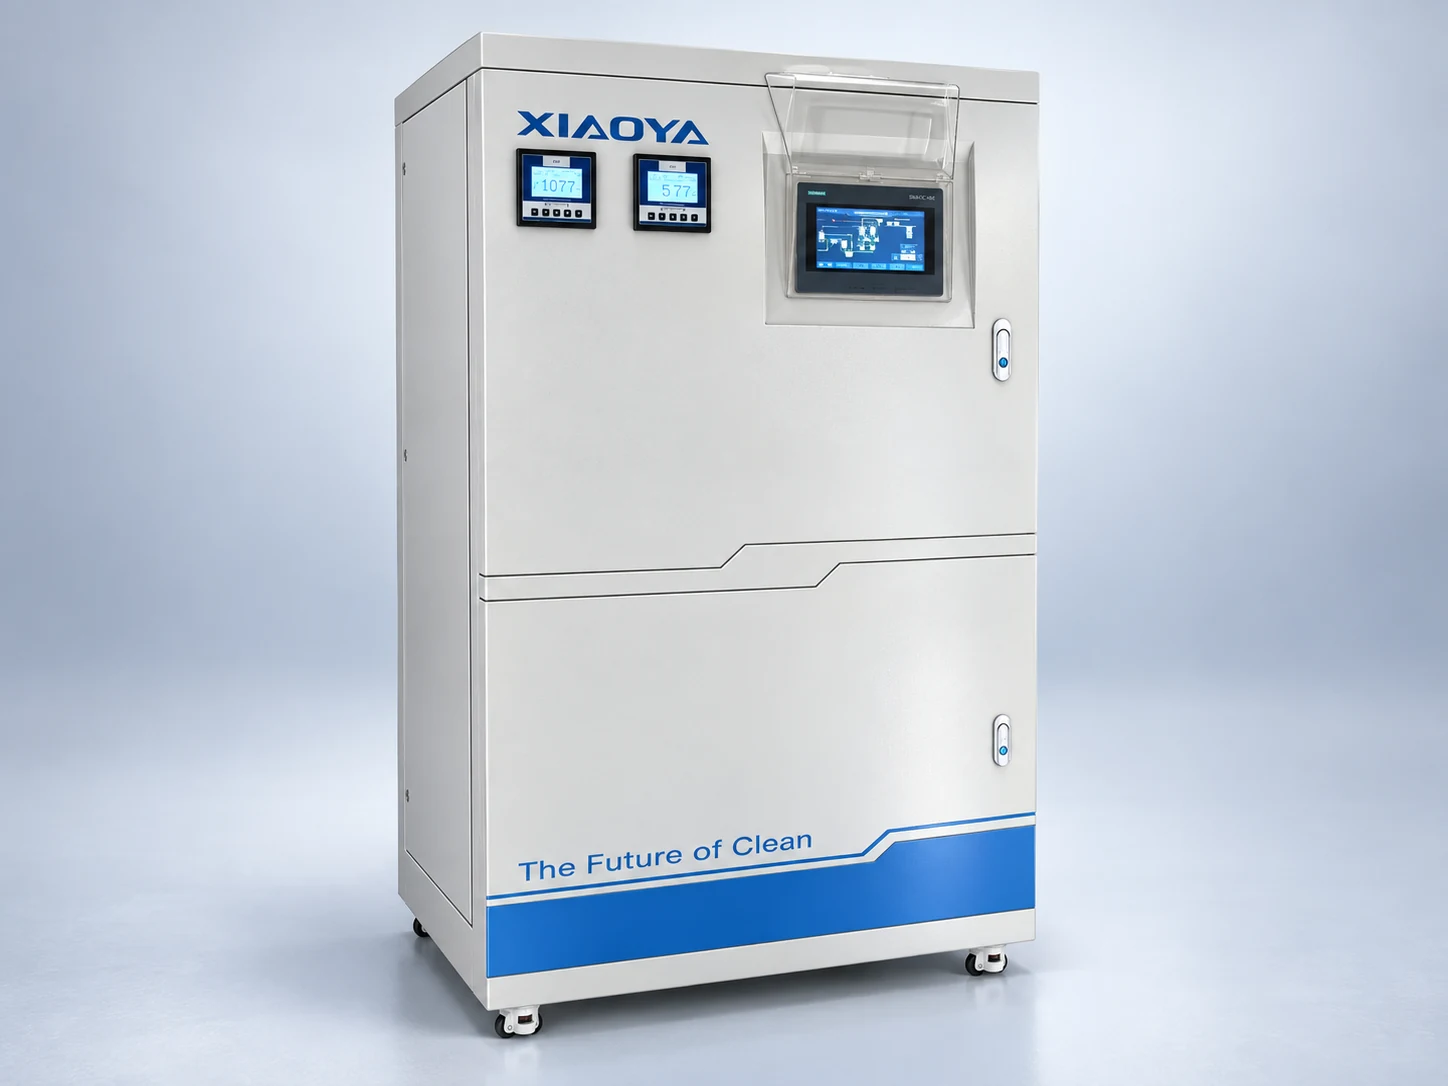
今年8月,我们团队完成了泰国一家金枪鱼加工出口工厂的消毒系统升级。在最终验收阶段,该公司决定审查过去三年在预包装次氯酸 (HOCl) 消毒剂方面的支出,以评估改用我们的现场生成解决方案的长期成本影响。最终的数字让在场的所有人都感到惊讶:过去三年里,该工厂在预包装次氯酸上总共花费了 16,800 美元。相比之下,我们的工业级次氯酸发生器—容量为 300 升/小时—售价为 8,200 美元(泰国发货)。也就是说,他们这三年在包装消毒剂上的花费,已经够购买两套这样的了。
根据我们的经验,许多海外客户最初认为购买预包装次氯酸是最方便的选择—无需额外的设备维护或人员培训;人们只需按批次订购即可。虽然预包装或瓶装次氯酸确实具有“随时可用”的优势—并且可能看起来比投资设备更便宜—我们对该客户的全面成本分析揭示了三项被忽视的长期“隐藏”成本。这些是绝大多数拥有连续生产线的食品加工厂普遍存在的问题。
首先是库存损失成本。对于高消耗设施,管理使用以避免浪费是一项重大挑战。即使储存在完全密封的容器中,预包装次氯酸中的活性氯浓度也会自然降解 3%–每周 5%。一旦打开,降解速度加倍,严重损害其消毒效果。我们在对其原料仓库进行现场审核时发现,由于工厂为了降低运输成本而大量采购,导致开封7天后仍有近20%的消毒剂未使用。由于浓度已降至所需阈值以下—导致其不符合内部微生物质量控制标准—该产品必须被丢弃。仅此一项就给公司造成了 3,000 美元的损失。第二个问题是在多个作战区域储存物资所产生的冗余成本。客户需要三种不同浓度的次氯酸(HOCl)溶液:100 ppm 用于消毒车间地板和大型设备表面;100 ppm 用于消毒车间地板和大型设备表面;100 ppm 用于消毒车间地板和大型设备表面。食品接触表面和员工手部消毒为 25 ppm; 8 ppm,用于生产区域的气雾消毒和灭菌。该设施保持着近 20,000 升的恒定库存;仅此股票所占用的营运资金的机会成本在三年内就超过了 2,000 美元。此外,还存在与现场稀释期间的操作错误相关的成本。由于预包装(桶装)溶液的浓度是固定的,而工作人员缺乏现场稀释的精密检测设备,经常出现两个问题:要么浓度过高造成不必要的浪费,要么浓度不足无法达到消毒灭菌标准。对过去两年欧盟进口检疫记录的审查显示,由于生产过程中关键微生物指标存在问题,三批货物在抵达欧盟时被海关标记。由此产生的额外检验费和滞期费总计超过 2,200 美元。
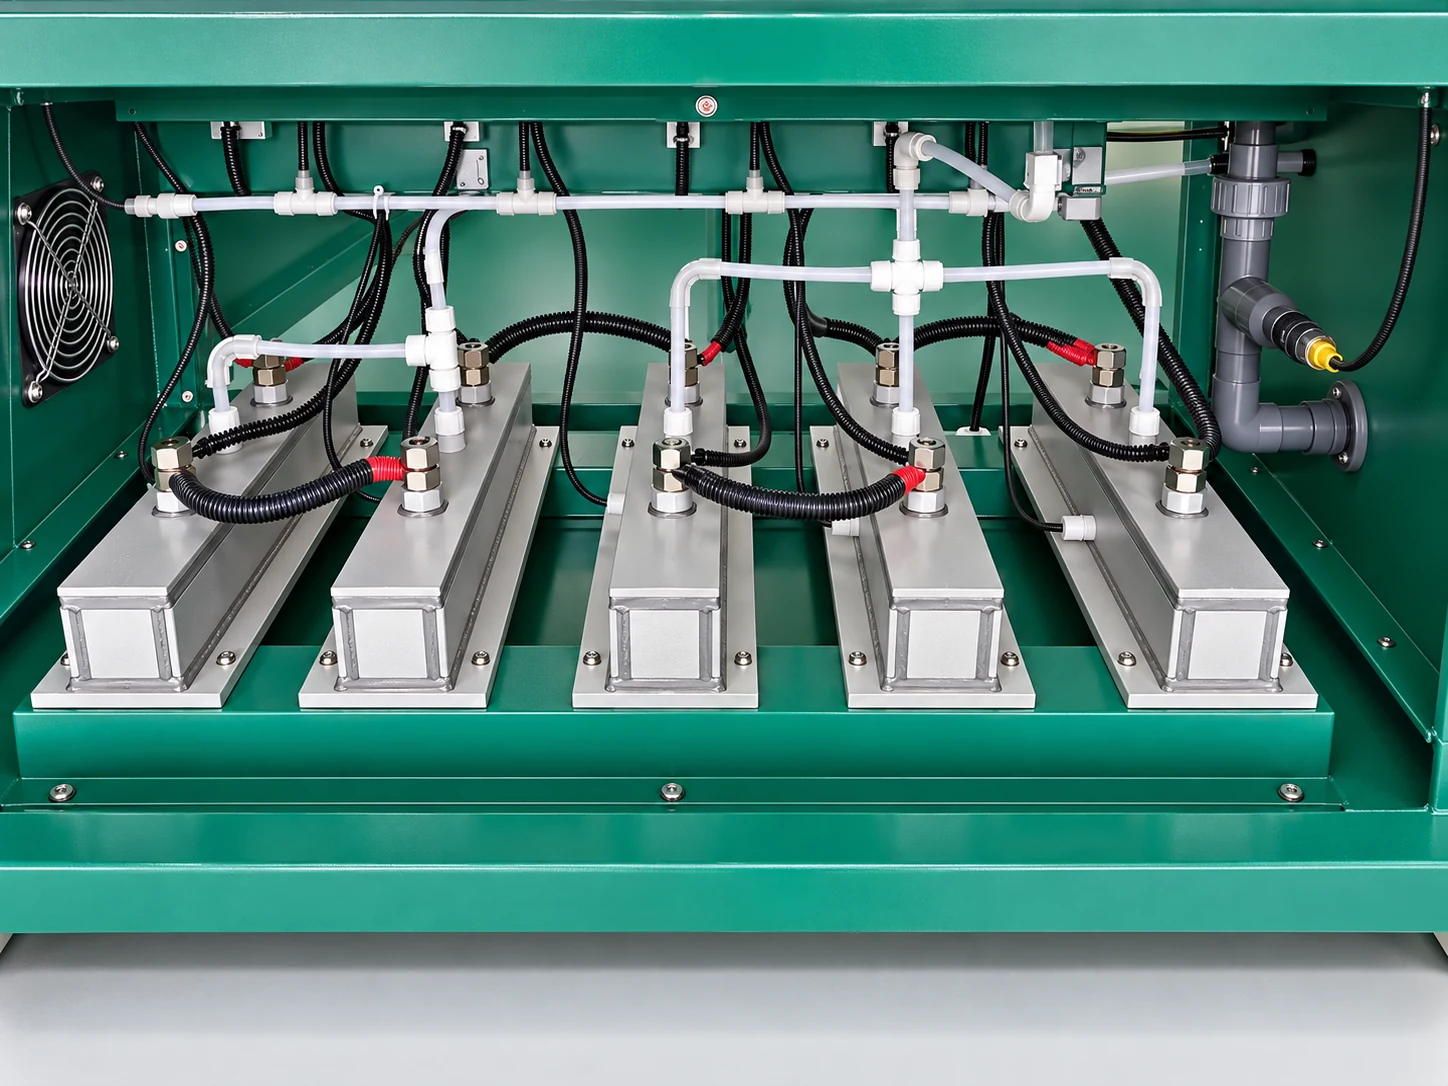
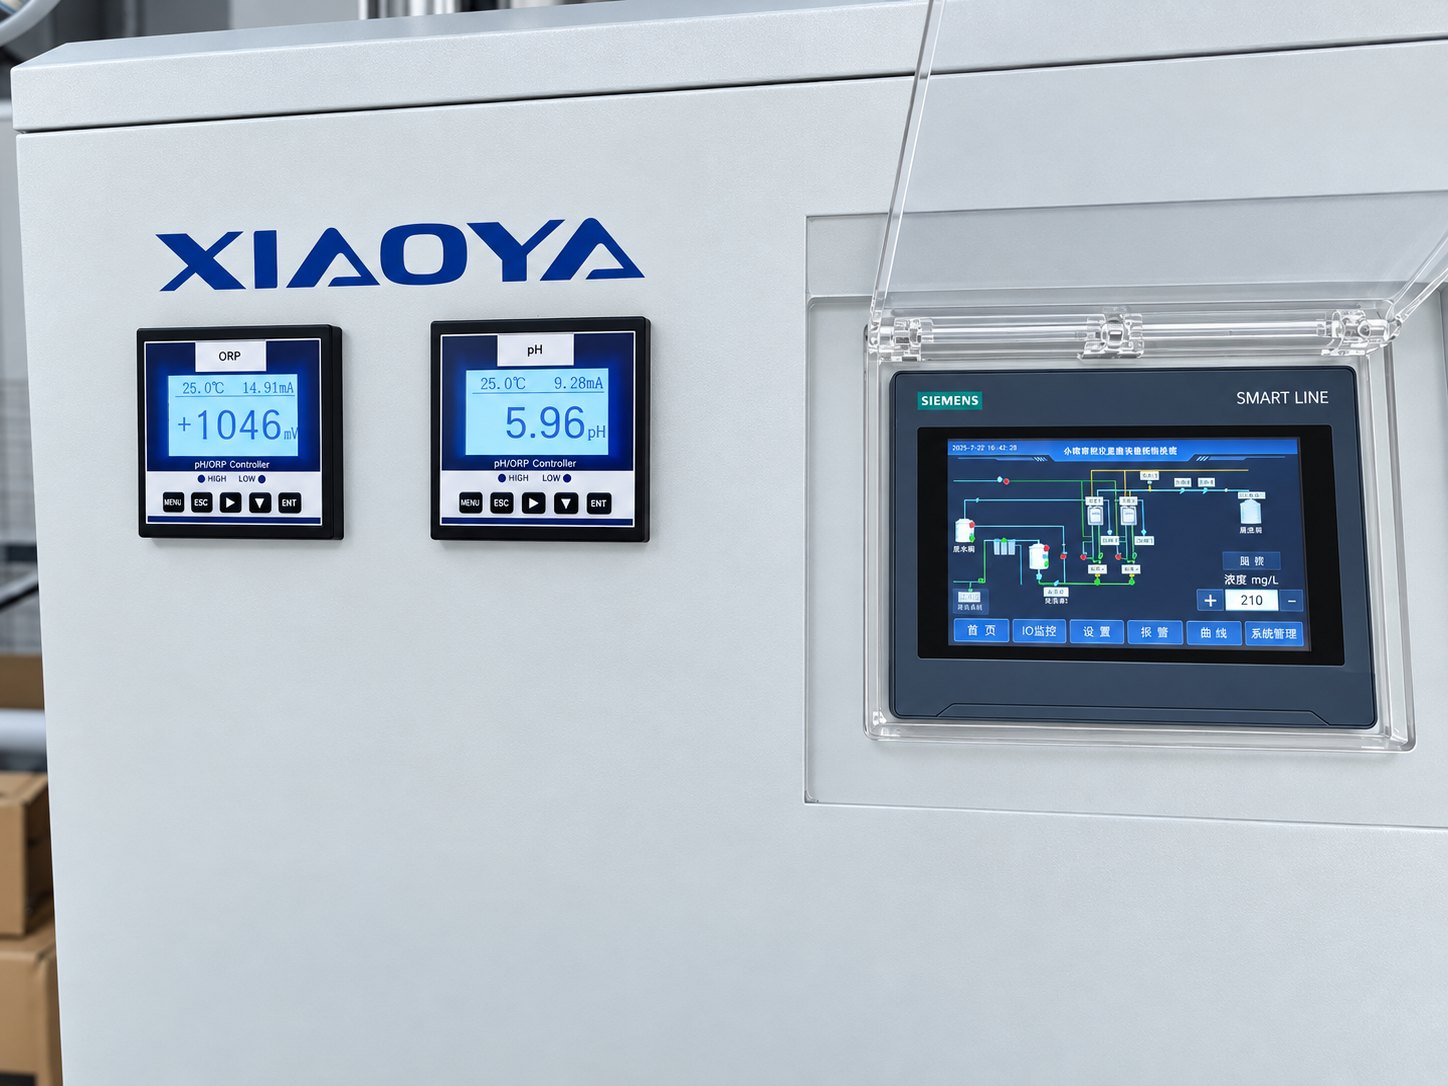
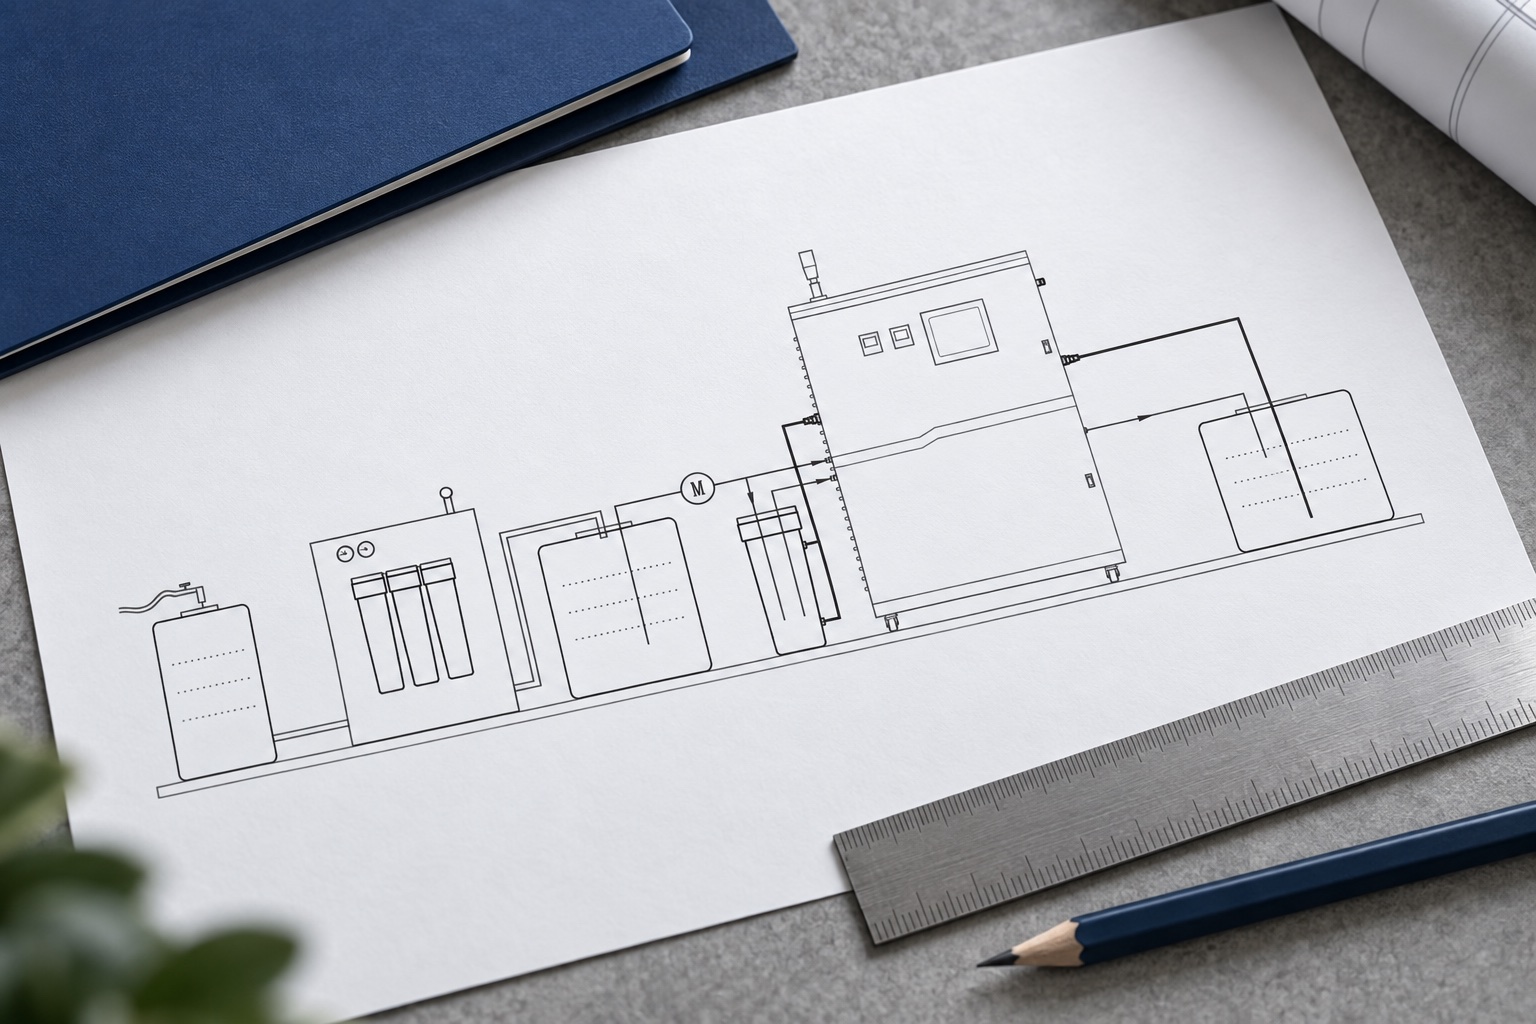
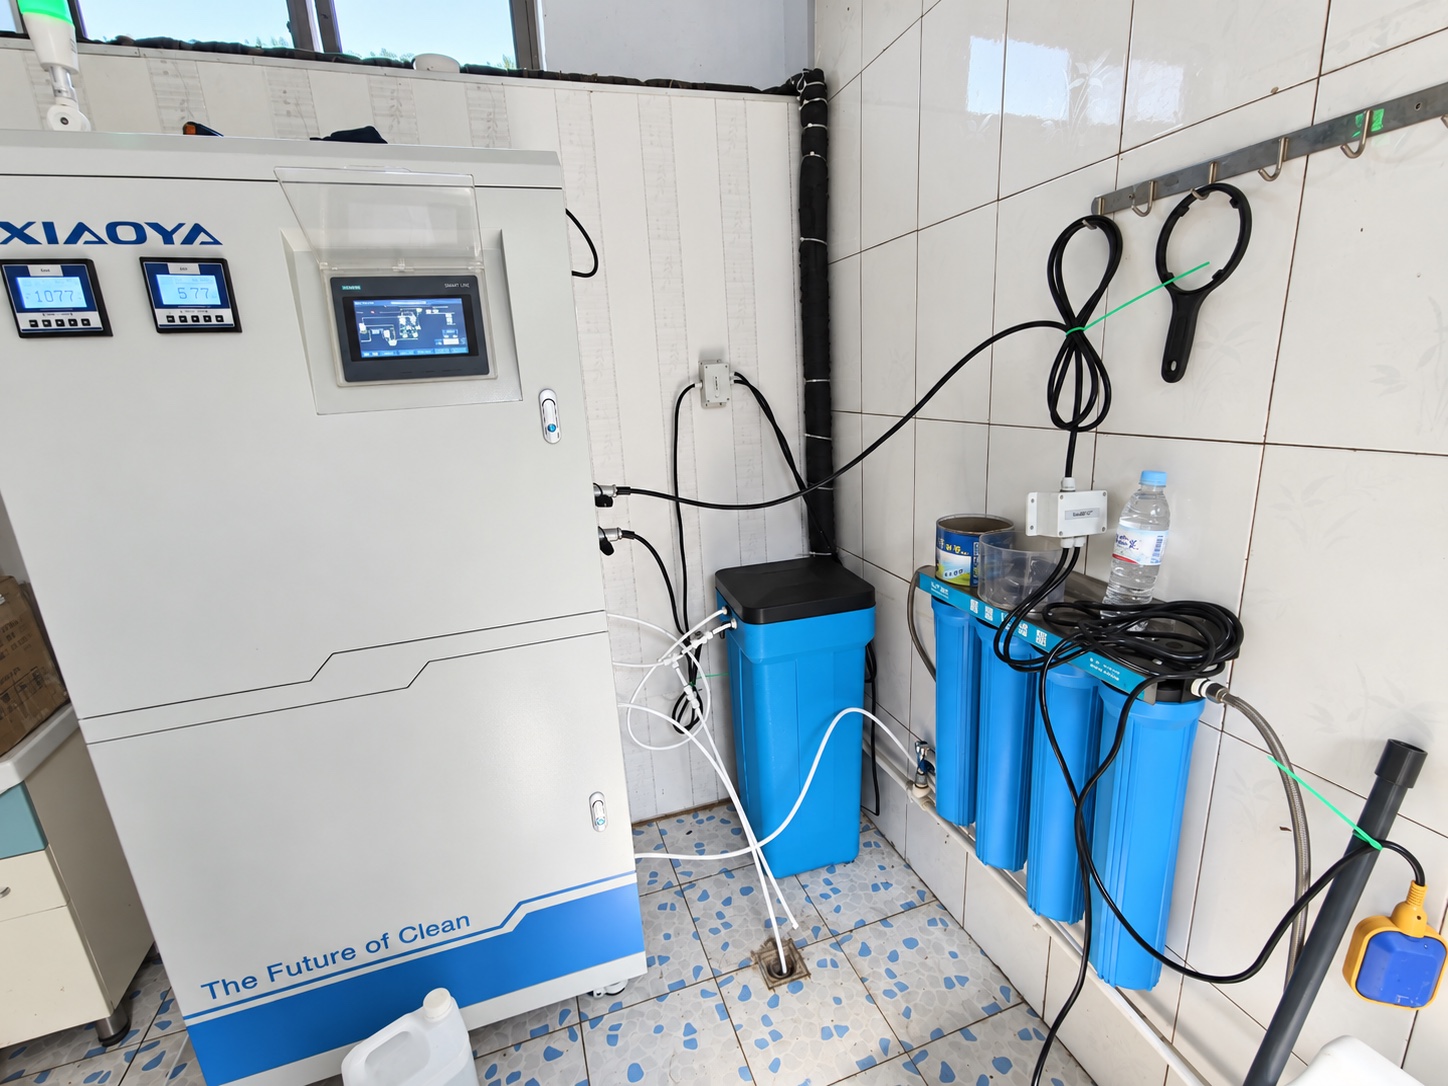
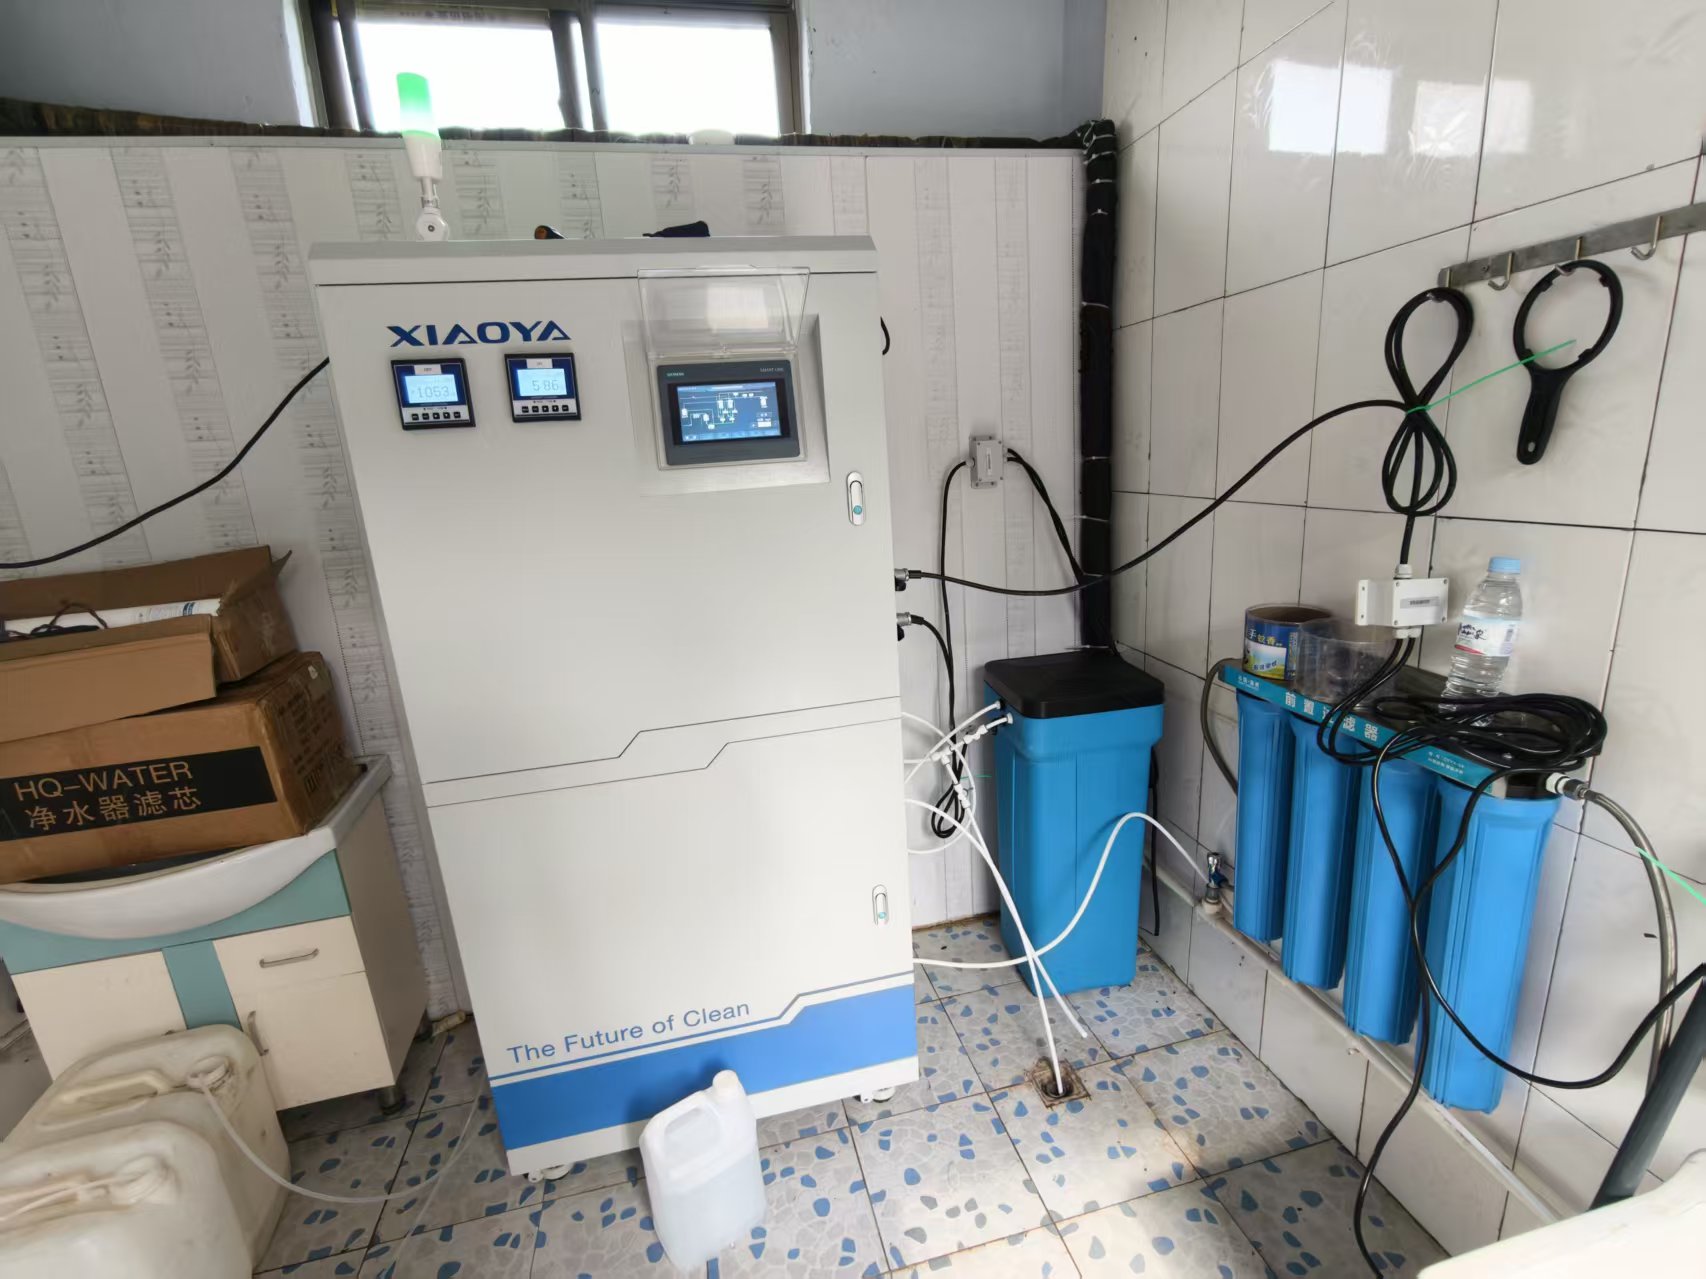
我们提出了一种初始投资较高但持续成本显着降低的解决方案:在车间一角安装两台工业级次氯酸发生器,并将其连接到设备上’现有纯化水预处理系统。该系统仅使用自来水和食品级电解盐为原料,可生产浓度范围为5 ppm至200 ppm的溶液,满足客户的所有要求’的具体要求。该设备具有集成闭环传感器,可将输出浓度保持在误差范围内 ±0.3 ppm。这样就无需工作人员手动稀释,从而可以按需访问解决方案。基于运行三个月后收集的数据—根据工厂推断’s 历史年消毒剂消耗量—现在每年的原材料成本低于 600 美元。与以往每年5,600元的预先包装消毒剂开支相比,每年可节省5,000元。即使算上设备采购成本,不到30个月即可收回总投资。
通过与全球客户的合作,我们始终认识到预包装次氯酸盐消毒剂的价值—它确实是满足家庭、临时活动、小型商业场所、医院或临时消毒需求的最灵活的解决方案。然而,对于出口导向型设施—如泰国大型食品加工厂—如果要保持连续生产并具有可预测和稳定的消毒剂需求,现场次氯酸盐发生器是更合适的选择。我们鼓励您从总拥有成本的角度来评估这一点:您可能认为通过避免设备投资而“节省”的资本支出往往最终表现为仓库中过期的消毒剂、海关检查费用或过多的库存占用了集装箱中的宝贵空间。对于任何长期运营的工厂来说,可靠、精确、按需的现场生产系统才是真正审慎的选择—一种经得起严格成本效益分析的方法。